Xử Lý Bề Mặt Corona & Năng Lượng Bề Mặt Dyne TPHCM
Xử lý bề mặt Corona là quá trình điện hóa bẻ gãy các liên kết carbon trơ trên bề mặt polymer (PE, PP, PET) bằng sóng phóng điện, nhằm nâng cao năng lượng bề mặt (Dyne level). Chỉ số sức căng bề mặt này là biến số kỹ thuật quyết định khả năng bám dính của mực in và keo trong quá trình sản xuất bao bì màng ghép phức hợp tại Bao Bì Đông Vũ.
Cơ Chế Vật Lý Của Trạm Xử Lý Bề Mặt Corona
Dòng điện xoay chiều có điện thế cao từ 10 kV đến 20 kV được phóng qua khe hở không khí giữa điện cực và trục tiếp địa, kích hoạt môi trường khí thành dạng plasma tĩnh điện. Quá trình bắn phá electron bẻ gãy chuỗi phân tử hydro-carbon không phân cực, cấy ghép các nguyên tử oxy vào mạng lưới cấu trúc để nâng mức năng lượng bề mặt từ màng nilon nguyên bản 31 dyne/cm lên ngưỡng có thể thấm ướt chất lỏng.
- Nhóm Carbonyl (-C=O): Tạo ra lực liên kết tĩnh điện cực mạnh với hệ dung môi của mực in.
- Nhóm Hydroxyl (-OH): Hình thành các điểm neo cơ học vững chắc cho keo ghép polyurethane.
- Nhóm Carboxyl (-COOH): Tăng độ phân cực vi mô, biến đổi đặc tính kháng nước của bề mặt polymer.
| Vật liệu màng cấu trúc | Sức căng nguyên bản | Sức căng sau xử lý Corona |
|---|---|---|
| PE (Polyethylene) | 31 dyne/cm | 38 – 42 dyne/cm |
| BOPP (Biaxially Oriented PP) | 29 dyne/cm | 38 – 40 dyne/cm |
| PET (Polyethylene Terephthalate) | 43 dyne/cm | 50 – 54 dyne/cm |

Sự hình thành các gốc phân cực này là điều kiện tiên quyết, nhưng để ứng dụng vào sản xuất màng ghép, năng lượng bề mặt phải đáp ứng các tiêu chuẩn đo lường vật lý khắt khe hơn.
Tiêu Chuẩn Năng Lượng Bề Mặt (Dyne Level) Cho In Và Ghép
Nguyên lý nhiệt động học quy định năng lượng bề mặt của vật liệu rắn phải cao hơn sức căng bề mặt của chất lỏng tiếp xúc tối thiểu 10 dyne/cm để xảy ra hiện tượng thấm ướt. Đối với công đoạn mạ mực trên hệ thống công nghệ in ống đồng, màng phải đạt mức ≥ 38 dyne/cm. Công đoạn ép đùn và ghép màng keo dung môi yêu cầu chỉ số ≥ 40 dyne/cm để ngăn chặn tách lớp. Chuẩn hóa đo lường này được viện dẫn theo “ASTM D2578 – ASTM International”. Tuy nhiên, chỉ số Dyne không cố định mà có xu hướng thoái hóa do các yếu tố nội sinh và ngoại vi:
- Hiện tượng di trú phụ gia: Hạt Erucamide và Oleamide (chất bôi trơn) trồi lên che lấp toàn bộ lớp bề mặt bị oxy hóa sau 1 đến 3 tháng.
- Nhiệt độ nhà xưởng: Nhiệt độ môi trường lưu kho lớn hơn 35°C thúc đẩy tốc độ khuếch tán phụ gia, làm giảm lực bám dính.
- Lực ma sát động: Tổ hợp các trục roller dẫn hướng trên máy in mài mòn vật lý lớp tĩnh điện của màng.
| Giai đoạn sản xuất | Ngưỡng Dyne an toàn | Rủi ro kỹ thuật nếu tụt mức |
|---|---|---|
| In ấn dung môi | ≥ 38 dyne/cm | Mực không bám, lột bám dính khi test băng keo |
| Ghép keo / Đùn PE | ≥ 40 dyne/cm | Delamination (tách lớp màng ghép) |
| Tráng phủ màng kim loại | ≥ 42 dyne/cm | Lớp AL/MPET bong tróc, mất rào cản khí |
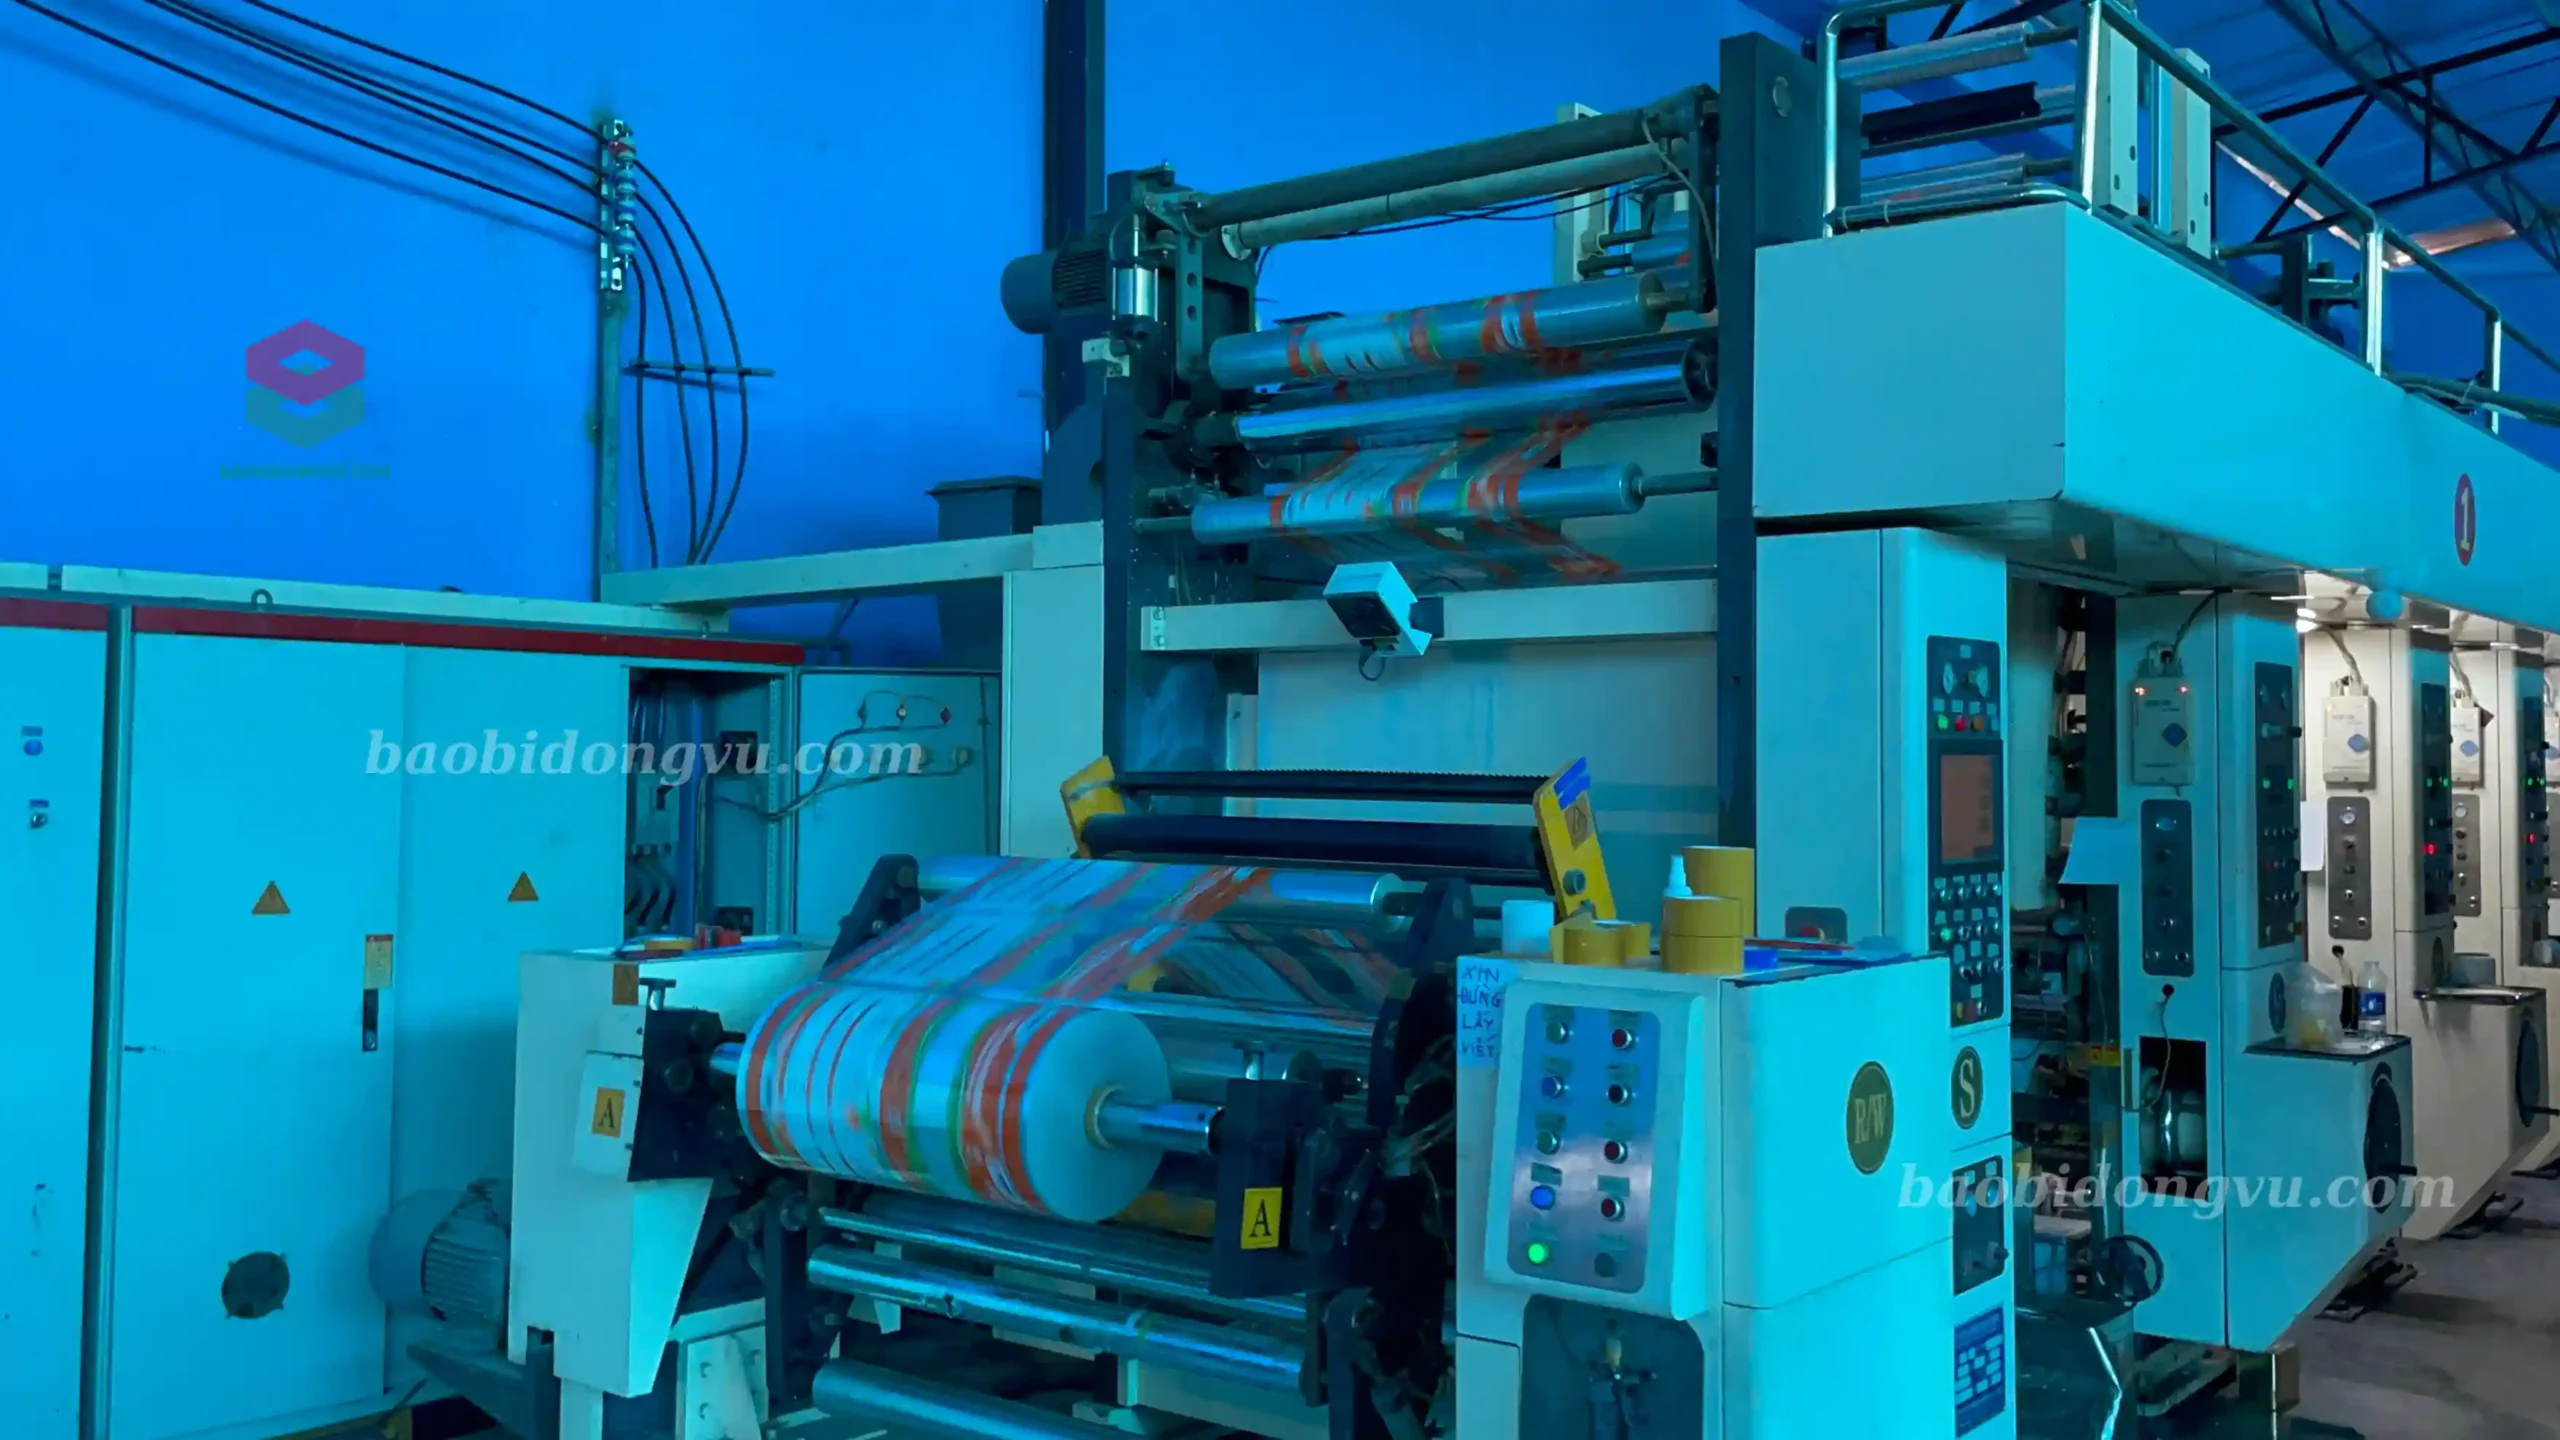
Việc kiểm soát liên tục hiện tượng thoái hóa Dyne đòi hỏi kỹ sư QA-QC phải thực hiện các phép đo định lượng trực tiếp trên chuyền máy bằng công cụ chuyên dụng.
Phương Pháp Kiểm Tra Sức Căng Bề Mặt Bằng Bút Thử Dyne
Bút thử Dyne (Dyne test pen) vận hành dựa trên hỗn hợp dung dịch formamide và ethyl cellosolve, được pha chế theo tỷ lệ để tạo ra dải sức căng bề mặt tuyến tính từ 30 dyne/cm đến 72 dyne/cm. Theo quy trình phân tích chuẩn “ISO 8296 – International Organization for Standardization”, kỹ thuật viên sử dụng dung dịch này để quan sát biểu hiện thấm ướt động lực học trên vật liệu.
- Lấy mẫu đại diện: Cắt một dải màng nguyên vẹn qua toàn bộ khổ rộng cuộn để kiểm tra độ đồng đều của điện cực.
- Quét dung dịch đo: Kẻ vạch dung dịch dài khoảng 2.5 cm lên màng, không tạo áp lực tỳ đè cơ học.
- Định lượng thời gian: Quan sát vệt mực, nếu mép dung dịch không bị co rút trong đúng 2 giây, màng đạt chỉ số tương ứng.
| Biểu hiện bề mặt dung dịch | Phân tích lực liên kết | Kết luận và hành động |
|---|---|---|
| Co cụm thành giọt dưới 2 giây | Sức căng chất lỏng cao hơn màng | Không đạt chuẩn, màng bị thoái hóa Dyne |
| Vệt duy trì nguyên bản đủ 2 giây | Sức căng hai pha đạt ngưỡng cân bằng | Màng đạt chính xác chỉ số ghi trên thân bút |
| Dung dịch lan rộng mất kiểm soát | Sức căng màng lớn hơn chất lỏng thử | Vượt chuẩn, thử tiếp với bút có mức Dyne cao hơn |
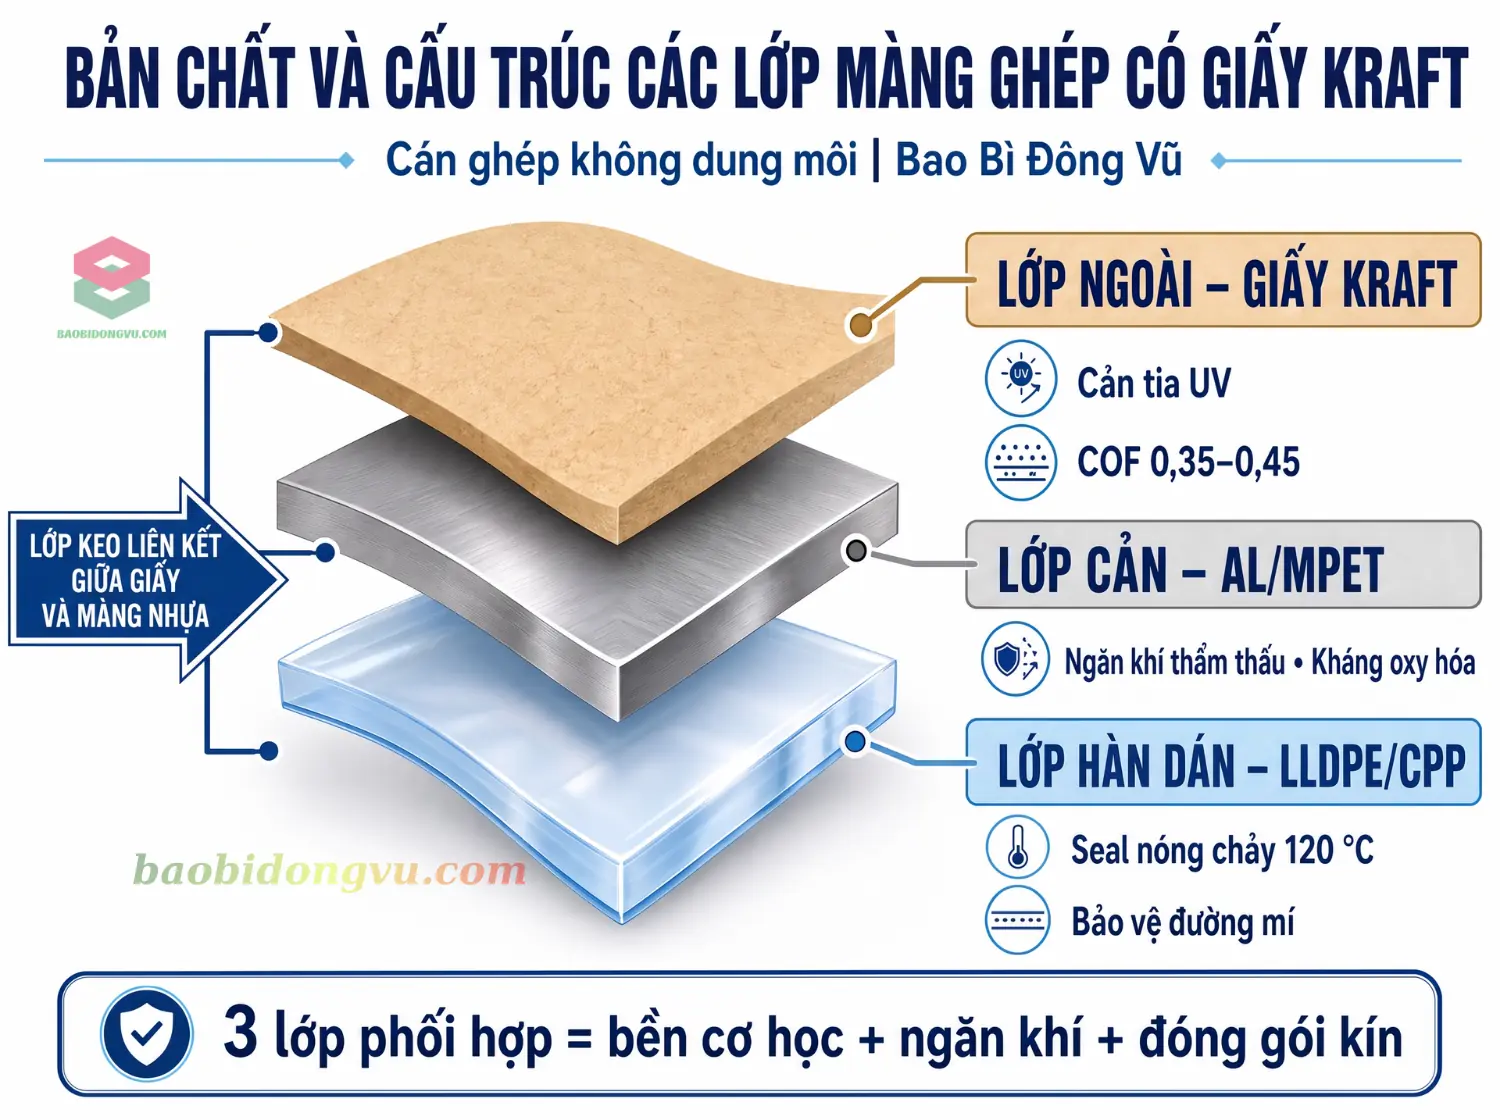
Nắm vững cơ chế phản ứng và kết quả trả về từ bút thử Dyne giúp phân tích triệt để những nguyên nhân vật lý cốt lõi làm ảnh hưởng tới tính liên kết của màng polymer.
Câu hỏi thường gặp về xử lý bề mặt màng
Vì sao màng nilon (PE, PP) không bám mực in và keo ghép?
Màng PE và PP thuộc nhóm polyolefin, có cấu trúc chuỗi hydro-carbon không phân cực và hoàn toàn trơ về mặt hóa học. Năng lượng bề mặt gốc của chúng chỉ dao động ở mức 31 dyne/cm, thấp hơn so với sức căng bề mặt của mực in (khoảng 38 dyne/cm). Chất lỏng không thể thấm ướt lên bề mặt có năng lượng thấp hơn nó, dẫn đến việc mực hoặc keo tự co lại thành các giọt rời rạc, gây bong tróc lột lớp.
Xử lý bề mặt màng bằng Plasma khác gì Corona?
Xử lý Corona diễn ra trong môi trường không khí tự nhiên, tạo ra khí ozone và phân bố các gốc phân cực kém đồng đều. Ngược lại, xử lý Plasma được thực hiện trong môi trường khí được kiểm soát (như Argon, Nitơ, Helium). Xử lý Plasma không sinh ra khí ozone, tạo lớp oxy hóa đồng nhất sâu hơn, và duy trì mức năng lượng bề mặt ổn định trong thời gian dài hơn so với Corona.
Năng lượng bề mặt màng (Dyne) lưu giữ được trong bao lâu?
Sau khi xả cuộn qua trạm tĩnh điện, mức Dyne sẽ bắt đầu quy trình thoái hóa ngược. Đối với các loại màng có chứa hàm lượng phụ gia trượt (slip agent) cao, lượng chất bôi trơn sẽ trồi lên bề mặt và làm vô hiệu hóa các nhóm phân cực chỉ sau 1 đến 3 tháng. Cuộn màng cần được đưa vào gia công in hoặc ghép muộn nhất là 30 ngày sau khi thổi/cán màng.
Có thể xử lý Corona thứ cấp (bump treatment) trên màng cũ không?
Hoàn toàn khả thi. Tại xưởng in, máy in hoặc máy ghép thường tích hợp sẵn một trạm đánh Corona thứ cấp (bump treater) trực tuyến trước trạm mực đầu tiên. Quá trình này sẽ ion hóa lại bề mặt, đẩy phụ gia dư thừa ra khỏi lưới liên kết, phục hồi mức năng lượng từ 34 dyne/cm về lại ngưỡng chuẩn ≥ 38 dyne/cm ngay trong lúc chạy máy.
Kết luận
Xử lý bề mặt Corona là giải pháp kỹ thuật bắt buộc để phá vỡ tính trơ cơ học của polymer, cấy ghép phân cực để đạt được năng lượng bề mặt định chuẩn ≥ 38 dyne/cm cho mực in và ≥ 40 dyne/cm cho keo ghép. Việc liên tục giám sát, đo đạc sức căng thấm ướt bằng bút Dyne chuẩn ASTM D2578 giúp loại bỏ mọi rủi ro về tuột mực và tách lớp cơ học trong quá trình gia công và lưu thông hàng hóa.