Công Nghệ Ghép Màng Và Tiêu Chuẩn Keo Ghép Lamination
Công nghệ ghép màng (Lamination) là quá trình liên kết cơ lý hóa học giữa hai hoặc nhiều lớp màng polymer, nhôm hoặc vật liệu xơ vô cơ thông qua hệ thống keo dính chuyên dụng. Phương pháp gia công này quyết định trực tiếp đến độ bền đứt gãy, lực chống bục thủng và tính toàn vẹn của hệ số rào cản khí ẩm (OTR/WVTR) trên thành phẩm cuối cùng.
Nguyên lý vật lý và phân loại công nghệ ghép màng
Nguyên lý cốt lõi của công nghệ ghép màng dựa trên sự dàn trải, thẩm thấu bề mặt và phản ứng tạo mạng lưới liên kết ngang (cross-linking) của phân tử keo. Tại các nhà máy bao bì linh hoạt, quá trình này vận hành theo hai phương thức định hình công nghiệp: ghép khô có dung môi (Dry Lamination) và ghép không dung môi (Solventless Lamination).
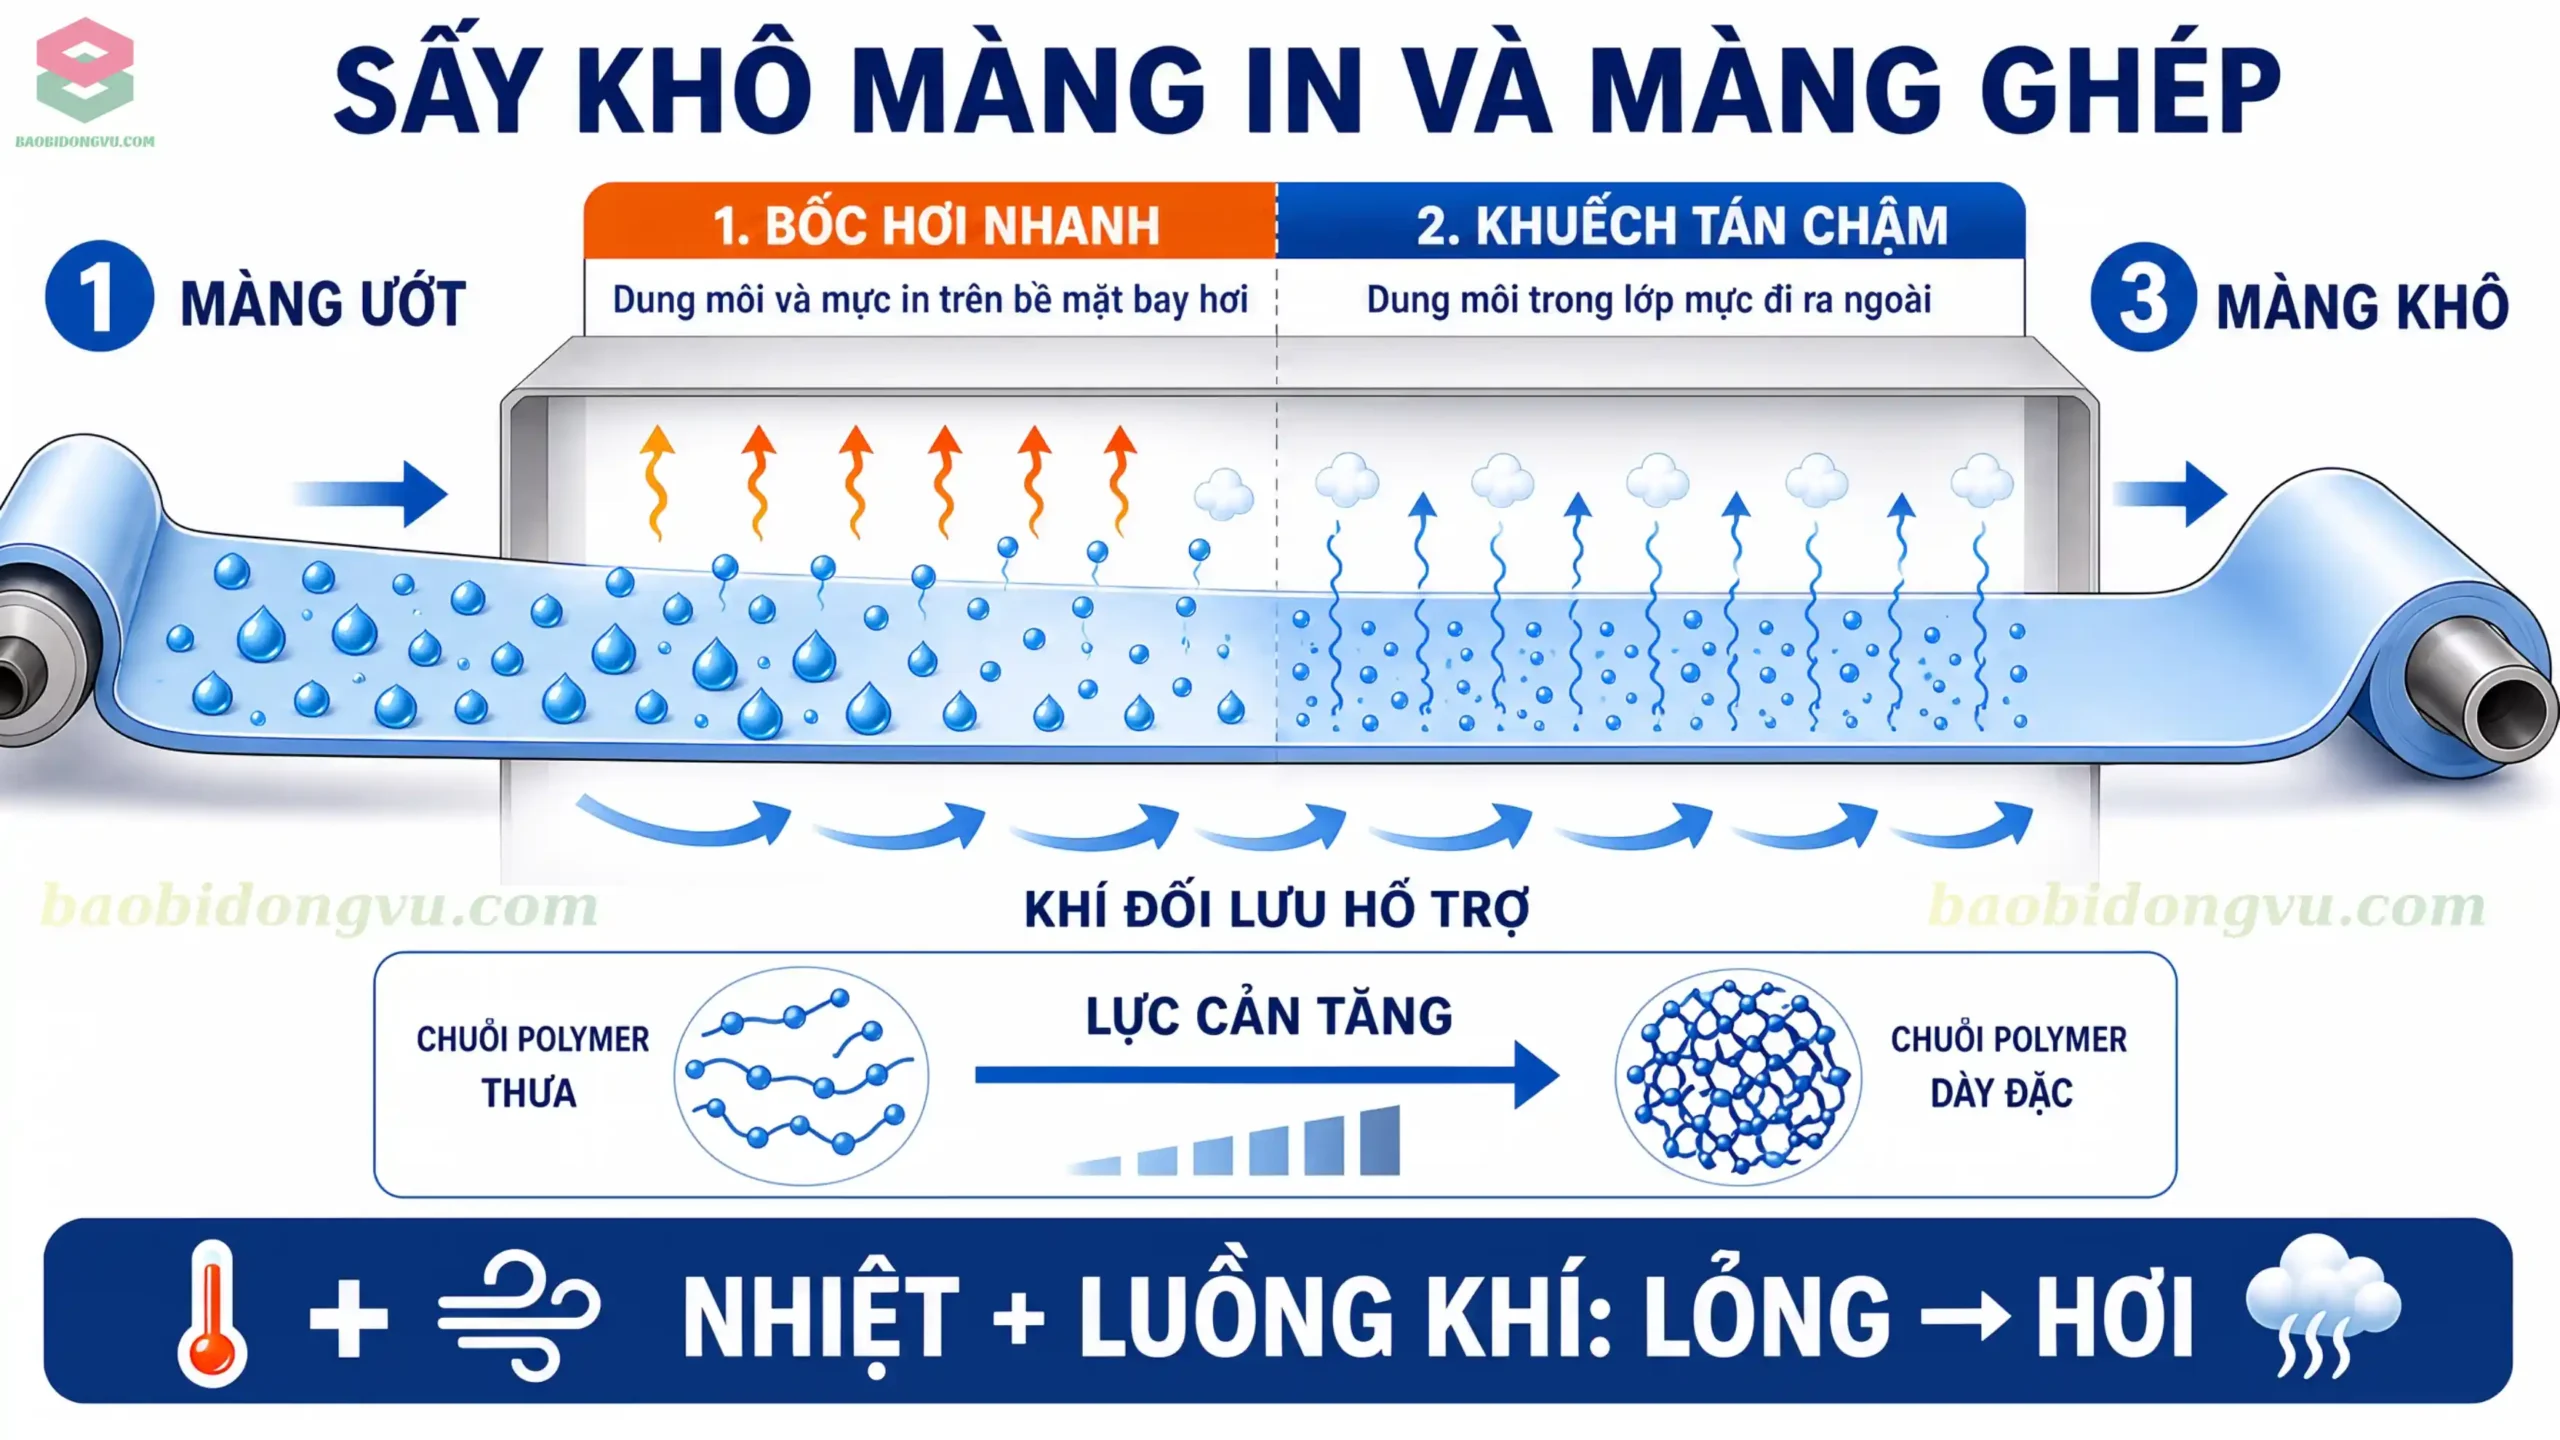
Ghép khô sử dụng hệ keo hòa tan trong Ethyl Acetate (EA), đòi hỏi cuộn màng phải đi qua hầm sấy gia nhiệt dài từ 8.0 – 12.0 mét để bốc hơi hoàn toàn dung môi trước khi đi vào trục ép. Ngược lại, công nghệ ghép không dung môi sử dụng keo 100% chất rắn, không cần buồng sấy, mang lại tốc độ dán màng cực cao và loại trừ hoàn toàn nguy cơ tồn dư VOCs ảnh hưởng đến thực phẩm theo “FDA 21 CFR 177.1390 – Cục Quản lý Thực phẩm và Dược phẩm Hoa Kỳ”.
| Chỉ tiêu so sánh | Ghép khô có dung môi (Dry Lamination) | Ghép không dung môi (Solventless) |
|---|---|---|
| Định lượng keo chuẩn (Coating weight) | 2.5 – 4.5 g/m² (khô) | 1.2 – 2.0 g/m² |
| Tốc độ chạy máy thực tế | 150 – 200 m/phút | 300 – 450 m/phút |
| Cấu trúc vật liệu tương thích | Mọi loại màng, đặc biệt ghép nhôm (AL), Kraft, PET | Màng nhựa trong suốt (OPP, CPP, PE, PA, MPET) |
| Ứng dụng ngành hàng chủ lực | Bao bì hóa chất, Retort 121°C, túi hút chân không | Bánh kẹo, mì gói, snack, thực phẩm khô |
| Trục tráng keo định lượng | Trục khắc rãnh lưới (Gravure cylinder) | Hệ thống trục cao su trơn (Multi-roller transfer) |
Chu trình vận hành tiêu chuẩn trên máy lamination bao gồm 4 trạm: (1) Trạm xả cuộn kiểm soát sức căng bằng thắng từ; (2) Trạm máng keo và dao gạt; (3) Cụm trục ép nhiệt bằng thép mạ chrome kết hợp rulo cao su; (4) Trạm thu cuộn đóng rắn. Các thông số nhiệt độ trục ép luôn duy trì ở mức 50°C – 80°C để tối ưu hóa độ nhớt màng keo tại điểm tiếp xúc Nip.
Việc lựa chọn hệ công nghệ ghép khô hay không dung môi phụ thuộc hoàn toàn vào cấu trúc lớp vật liệu của bao bì màng ghép phức hợp và tiêu chuẩn kháng tính của hệ keo.
Động lực học keo ghép Polyurethane (PU) hai thành phần
Keo ghép Polyurethane (PU) hai thành phần hoạt động dựa trên cơ chế trùng ngưng giữa gốc isocyanate (NCO) và nhựa chứa nhóm hydroxyl (Polyol/OH). Phản ứng hóa học này tạo ra mạng lưới urethane mạch không gian bền vững, cung cấp tính đàn hồi vi mô và khả năng chống chịu môi trường khắc nghiệt cho mối nối.
Quá trình đóng rắn keo (curing process) là biến số kỹ thuật quan trọng nhất. Tỷ lệ pha trộn stoichiometric giữa chất chính (Base) và chất đóng rắn (Hardener) thường được khống chế ở mức 100:15 đến 100:25 tùy theo chỉ định gốc từ nhà cung cấp keo. Sự chênh lệch tỷ lệ vượt ngưỡng ±2.0% sẽ để lại các monomer tự do, dẫn đến hiện tượng trượt màng hoặc phát sinh chất gây ung thư Primary Aromatic Amines (PAA).
Động lực học của keo PU trải qua 3 giai đoạn cốt lõi:
- Pha sống (Pot life): Thời gian lưu keo trong máng vận hành máy. Tại nhiệt độ phòng 25°C – 30°C, độ nhớt keo ghép có dung môi phải duy trì ổn định ở 14.0 – 18.0 giây đo bằng phễu Zahn cup #3. Độ ẩm môi trường xưởng vượt mức 60% RH sẽ làm keo vón cục do NCO phản ứng ngược với hơi nước giải phóng khí CO₂.
- Pha thấm ướt (Wetting phase): Áp lực nén từ trục ép Nip roller đạt 3.0 – 5.0 kg/cm² ép ép keo lỏng điền đầy vào các vi xốp xước trên bề mặt lớp mực in và màng polymer ở tốc độ trượt cao.
- Pha ủ đóng rắn (Maturation): Cuộn màng bán thành phẩm được đưa vào phòng ủ gia nhiệt cách ly. Quá trình ủ kéo dài 24 – 48 giờ ở mức nhiệt 45°C – 55°C để xúc tác phản ứng cross-linking đạt tỷ lệ chuyển hóa trên 98.0%, thỏa mãn tiêu chuẩn an toàn tiếp xúc thực phẩm theo “QCVN 12-1:2011/BYT – Bộ Y tế Việt Nam”.

Sự thành công của giai đoạn ủ đóng rắn PU chịu ảnh hưởng trực tiếp từ năng lực bốc hơi của buồng sấy khô máy in máy ghép màng trước khi lớp màng đi vào rulo ép.
Kiểm định độ bám dính lớp ghép và năng lượng bề mặt
Lực bám dính của mạng lưới keo phụ thuộc vào năng lượng bề mặt (Surface Energy) của màng nhựa, được đo lường bằng mức sức căng bề mặt theo thang định lượng dyne. Nguyên tắc nhiệt động lực học yêu cầu năng lượng bề mặt của vật liệu nền phải cao hơn sức căng bề mặt của keo lỏng tối thiểu 10.0 dyne/cm để giọt keo có thể dàn phẳng (spread) thành một màng phim siêu mỏng liên tục.
Màng polymer nguyên sinh thường có tính trơ (non-polar) với mức dyne dao động khoảng 30.0 – 32.0 dyne/cm. Trạm xử lý phóng điện cao tần (Corona treatment) lắp đặt trước máng keo sẽ bắn phá bề mặt màng, gắn kết các gốc oxy hóa tạo cực tính. Mức năng lượng bề mặt tiêu chuẩn để ghép keo PU không được thấp hơn 38.0 dyne/cm đối với màng Polyolefin và 50.0 dyne/cm đối với màng Polyester.
Chất lượng mối ghép được định chuẩn bằng thiết bị kéo nén vạn năng (Tensile tester) chuyên dụng tại phòng Lab:
| Môi trường ứng dụng cấu trúc | Phương pháp kiểm định cơ lý | Lực bóc tách tối thiểu (Lamination Bond) |
|---|---|---|
| Thực phẩm khô, bánh kẹo (Snack) | ASTM F904, tốc độ kéo 250.0 mm/phút | ≥1.5 N/15mm |
| Đóng gói hút chân không, cấp đông -40°C | ASTM F904, góc tách màng 90° | ≥2.5 N/15mm |
| Hóa phẩm gia dụng (Nước giặt, xả vải) | Ngâm dung môi 72h + Đo kéo ASTM F904 | ≥3.5 N/15mm |
| Bao bì chịu nhiệt Retort 121°C – 135°C | Gia nhiệt nồi áp suất + Đo bóc tách | ≥4.0 N/15mm (Rách đứt màng phim) |
Nếu lực bóc tách đo được thấp hơn tiêu chuẩn, cuộn màng ghép không được phép xả cuộn đưa vào máy cắt túi vì hệ số rào cản khí (OTR) có thể suy giảm do nứt gãy vi mô bề mặt.

Kiểm soát độ ổn định của lực bóc tách bề mặt là tiền đề bắt buộc nhằm bảo vệ vẹn toàn động lực học lớp màng hàn dán khi bao bì chịu lực ma sát và ứng suất nhiệt từ ngàm ép dập.
Khuyết tật rộp màng (Delamination) và cơ chế khắc phục
Khuyết tật tách lớp (Delamination) hay rộp đường hầm (Tunneling) là sự cố cơ học nghiêm trọng nhất trong sản xuất bao bì, xảy ra khi lực liên kết nội tại của mạng lưới keo bị phá vỡ. Hiện tượng này biểu hiện qua các bọt khí nổi cộm li ti hoặc các đường dợn sóng bong tróc thành mảng giữa màng in và màng ghép, gây mất thẩm mỹ và hủy hoại hoàn toàn chức năng kháng oxy của bao bì.
Bản chất của lỗi rộp màng thường phát sinh từ sự mất đồng bộ trong mô-men xoắn vật lý hoặc ức chế phản ứng hóa học của keo PU.
Biện pháp cô lập và xử lý sự cố rộp màng tại quy trình ghép:
- Mất cân bằng lực căng (Web tension mismatch): Khi màng nền (PET) có độ dãn biên nhỏ hơn màng hàn dán (LLDPE), việc duy trì lực căng thắng từ cân bằng sẽ khiến PE bị kéo dãn dư thừa. Khi nhả cuộn, màng PE co rút lại với lực lớn hơn khả năng bám dính của keo chưa khô, sinh ra hiện tượng Tunneling. Biện pháp: Thiết lập tỷ lệ Taper tension thu cuộn giảm đều từ 15.0% – 25.0% theo chiều đường kính tăng dần.
- Tồn dư dung môi EA (Retained Solvents): Mức tồn dư VOCs vượt quá 10.0 mg/m² cản trở gốc NCO tiếp xúc với OH, tạo bong bóng xốp li ti dưới màng trong suốt. Cần tăng lưu lượng gió cấp buồng sấy lên ≥3500 m³/h và tinh chỉnh buồng sấy cuối đạt 80°C – 85°C.
- Đổ mồ hôi phụ gia trượt (Slip Agent Migration): Hợp chất Erucamide (sáp trơn) từ lõi màng PE có xu hướng trồi lên bề mặt ghép theo thời gian lưu kho. Màng sáp này hình thành lớp chắn vật lý ngăn cản keo bám vào PE. Chỉ định: Sử dụng cuộn màng ghép PE trong vòng 15 – 20 ngày sau khi đùn thổi và xử lý Corona refresh bề mặt PE đạt chuẩn ≥40.0 dyne/cm trước điểm tráng keo.
- Nhiễm ẩm phân tử (Moisture Contamination): Độ ẩm cao khiến nước tranh giành phản ứng với NCO trước Polyol, làm keo không thể đóng rắn và trượt dính nhầy nhụa (Sticky edges). Hệ thống HVAC xưởng ghép phải kiểm soát sương điểm, duy trì độ ẩm không khí ≤55.0% RH.

Các phương pháp hiệu chuẩn sức căng rulo ghép nêu trên đóng vai trò tương trợ trực tiếp cho chất lượng bản mạch in khi màng cuộn được luân chuyển từ phòng công nghệ in ống đồng nhiều trạm.
Câu hỏi thường gặp về công nghệ ghép màng
Nhiệt độ phòng ủ màng ghép tiêu chuẩn là bao nhiêu?
Nhiệt độ phòng ủ đóng rắn (curing room) đối với keo PU hai thành phần gốc dung môi được thiết lập tối ưu ở dải nhiệt 45.0°C – 55.0°C. Thời gian lưu kho bắt buộc trong phòng ủ kéo dài từ 24 – 48 giờ đối với cấu trúc màng nhựa trong suốt và từ 72 – 96 giờ đối với cấu trúc ghép màng nhôm (AL) do nhôm phản xạ nhiệt, làm chậm chu kỳ liên kết ngang của keo.
Làm thế nào để nhận biết cuộn màng chưa khô keo hoàn toàn?
Dấu hiệu vật lý rõ nhất của cuộn màng chưa đủ độ chín keo là hiện tượng trượt lớp (sliding) khi dùng tay xoắn chà nhẹ hai bề mặt. Đo lường chính xác hơn bằng máy Tensile kéo lớp ghép: nếu lực cản dưới 0.5 N/15mm và bề mặt màng xuất hiện độ dính dấp nhầy (tackiness), nghĩa là phản ứng cross-linking gốc NCO chưa đạt trên 70.0%. Đưa cuộn màng này vào máy cắt sẽ gây ra lỗi viền keo dính vào dao cắt.
Sự khác biệt ứng dụng giữa keo PU có dung môi và không dung môi?
Keo PU không dung môi (Solventless) có độ nhớt ban đầu cao, bám dính ban đầu yếu nhưng thời gian đóng rắn nhanh. Ứng dụng lý tưởng để ghép các loại bao bì nhẹ, ăn liền (snack, kẹo, màng mỏng dưới 100.0 µm). Keo PU gốc dung môi chứa phân tử nhựa lớn, len lỏi sâu vào lỗ rỗng của màng nhôm và giấy Kraft, cung cấp lực bám đứt màng chịu được sức ép gia nhiệt Retort 121.0°C hoặc kháng axit kiềm mạnh trong nước giặt hóa phẩm.
Tại sao cấu trúc ghép màng nhôm (AL) dễ bị tách lớp hơn màng CPP?
Màng nhôm mỏng 7.0 µm sở hữu cấu trúc mạng lưới tinh thể kim loại đặc khít với bề mặt trơn nhẵn 100%, không có mao quản vi xốp cho keo bám rễ neo cơ học. Ngược lại, màng nhựa CPP luôn tồn tại các vi nhám xước trên bề mặt phân tử, giúp keo len lỏi dễ dàng. Nếu trạm xử lý Corona không đánh sạch lớp màng oxit kim loại tự nhiên trên foil nhôm, keo PU sẽ không thể thẩm thấu hóa học, dẫn đến hiện tượng tróc bạc từng mảng dưới lực vò.
Kết luận
Công nghệ ghép màng đóng vai trò xương sống định hình đặc tính cơ lý, độ kháng hóa chất và thẩm mỹ bao bì phức hợp B2B. Việc tuân thủ nghiêm ngặt chu trình pha trộn gốc PU, định lượng gạt keo chuẩn xác kết hợp kiểm soát phòng ủ theo đồ thị nhiệt động lực học giúp triệt tiêu rủi ro rò rỉ rộp màng, đáp ứng toàn vẹn các ngưỡng an toàn vệ sinh thực phẩm và chuẩn bóc tách ASTM F904 khắt khe nhất.